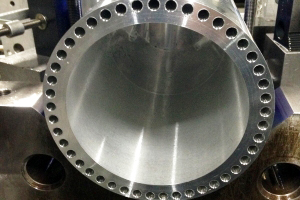
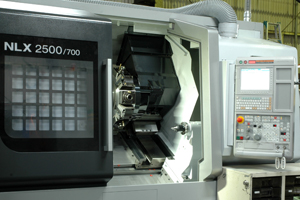
代表の乙間が兼務する関連法人「株式会社無双」(特殊溶接・製缶・板金加工)との強力な連携により、以下のような複合案件を図面1枚で完結させることが可能です。
- 長尺シャフトへのガンドリル加工 + フランジ部分の特殊溶接(アッセンブリ)
- 材料手配 〜 深穴加工 〜 CNC旋盤 〜 最終仕上げまでの完全一貫生産
別々の業者に発注する手間、図面を二度引く労力、そして無駄な輸送コストとリードタイムを劇的に削減します。

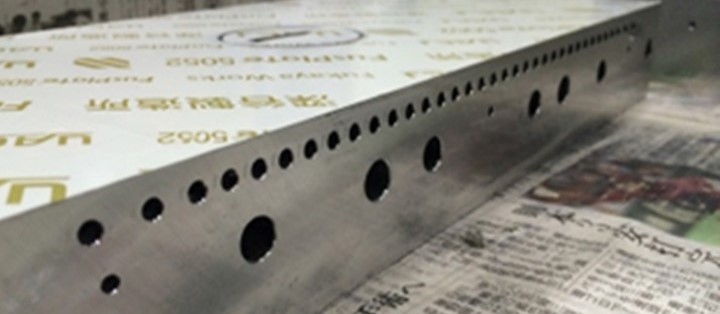
ガンドリル(Gun Drill)とは、一般的なドリルでは不可能な「深く細い穴」を、曲がることなく高精度に加工するための特殊な切削工具のことです。そして、この工具を用いて製品を生み出す一連の加工をガンドリル加工と呼びます。
この記事では、深穴加工の専門企業である株式会社不二新製作所が、ガンドリルの構造や仕組みといった基礎知識から、BTA加工との違い、そして他社が敬遠する難削材の現場ノウハウに至るまで解説します。ただの用語解説ではなく、「図面上の困難をいかに解決するか」という実践的な視点でお読みください。
ガンドリルとは、その名の通りもともとは小銃や猟銃の銃身(ガンバレル)に真っ直ぐな穴をあけるために開発された切削工具です。弾丸を正確に飛ばすためには、銃身内部の穴が極めて高い直進性と滑らかな内面(面粗度)を持っている必要があります。この過酷な要件を満たすために生まれた技術が、現代の産業用に進化を遂げたのが現在のガンドリル加工です。
一般的に、穴の直径(D)に対して深さ(L)の比率である「L/D(エルマイディー)」が5を超えるものを深穴と呼びますが、ガンドリル加工においてはL/D=100(直径10mmで深さ1000mmなど)という、常識外れの超深穴加工をも可能にします。現在では、自動車部品、航空宇宙部品、医療機器、金型など、あらゆる精密機械産業において不可欠な加工技術となっています。
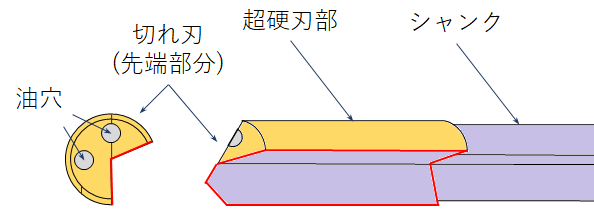
なぜガンドリルは、信じられないほど深い穴を曲がらずに掘り進めることができるのでしょうか?その秘密は、独特の構造と切削油(クーラント)の流体力学を応用したメカニズムにあります。ガンドリルは大きく分けて以下の3パーツで構成されています。
動画で見るガンドリルの仕組み
高圧クーラントにより、切りくずがV字溝から強制排出される実際の様子をご覧ください。
| 部位 | 役割 |
|---|---|
| 超硬刃部 | 材料を削り取る切れ刃と、ドリル進行を安定させるガイドを備えています。加工済みの穴壁面に密着しながら進むため、セルフガイドが働き、曲がりを極限に抑えます。 |
| シャンク | ヘッドとドライバを繋ぐパイプ状の胴体。パイプ内には切削油を通すクーラント穴があり、切り屑排出のV字溝が全長に設けられています。 |
| ドライバ | ガンドリルマシンの主軸に取り付けられ、回転の動力を伝達すると同時に、機械側からの高圧クーラントをシャンク内部へと送り込むジョイントの役割を果たす。 |
深穴加工における最大の敵は「切りくずの詰まり」です。ガンドリルでは、機械から供給された高圧の切削油がシャンク内部を通り、刃先から勢いよく噴出します。この切削油が刃先を冷却・潤滑すると同時に、発生した切りくずをシャンク外側のV字溝を通して、加工穴の外へ強制的に押し流すのです。このメカニズムで、切りくずが内部で詰まることなく、一気に深穴を貫通させます。
DIYや一般的なボール盤で使用される「ツイストドリル」とガンドリルの違いを理解することは、深穴加工の外注先を選定する上で非常に重要です。
| 項目 | ガンドリル | 一般ドリル |
|---|---|---|
| 加工の連続性 | 一発貫通 | 何度もドリルを抜き差し |
| 直進性 | 曲がりが極少 | 深くなるほど曲がりやすい |
| 仕上がり | 滑らかな仕上がり穴 | 傷が残りやすい |
| 底面形状 | 底面がV字やW字 | 一般的な円錐状 |
ガンドリルはマシニングセンタやNC旋盤に搭載して使用することも可能ですが、最高のパフォーマンスと精度を引き出すためには、専用の「ガンドリルマシン」を使用します。専用機ならではの重要な要素がガイドブッシュと高圧クーラント装置です。
深穴加工には、ガンドリル加工の他に「BTA(Boring and Trepanning Association)加工」という強力な工法が存在します。不二新製作所はこの両方の設備を保有しており、お客様の図面要件(穴径と深さ)に応じて最適な工法をご提案しています。
設計者・調達担当者様向けに、当社の加工限界値をマトリックス化しました。図面設計の際の目安としてご活用ください。
| 加工工法 | 穴径 | 深さ |
|---|---|---|
| ガンドリル | φ2 ~ φ30 | 1,200mm |
| BTA | φ20.0 ~ | 1,200mm |
| 項目 | ガンドリル加工 | BTA加工 |
|---|---|---|
| 適用穴径 | 小径 〜 中径 | 中径 〜 大径 |
| 切削油ルート | 工具の内側 | 工具の外側 |
| 排出ルート | 工具の外側 | 工具の内側 |
| 加工能率 | 送り速度は限界 | 壁面を傷つけず、超高能率加工が可能 |
教科書通りのパラメータでは決して加工できないのが、現代の高度な金属部品です。ここでは、不二新製作所の現場で日々直面し、解決している難削材加工のノウハウを公開します。
オーステナイト系ステンレス鋼(SUS304やSUS316等)は、深穴加工において最も厄介な素材の一つです。その最大の理由は熱伝導率の極端な低さと加工硬化です。
切削時に発生した熱が材料や切りくずを通じて逃げないため、熱が刃先に集中し、高温になった切りくずが刃先にへばりつく、溶着を引き起こします。さらに、加工すればするほど材料自体が硬くなる性質(加工硬化)があるため、少しでも刃先が摩耗して切れ味が落ちると、途端に進まなくなりドリルが折損します。
不二新製作所の解決策
独自の刃先形状(すくい角と逃げ角の微調整)に研磨した工具を使用し、切りくずを細かく分断させます。また油性クーラントの極圧添加剤濃度を最適化し、刃先への潤滑性を極限まで高めることで、溶着と加工硬化を抑制しながらの連続深穴加工を実現しています。
「銅の深穴加工はやりたくない」という加工業者は少なくありません。銅(タフピッチ銅や無酸素銅など)は非常に柔らかく粘り気があるため、切りくずが繋がって詰まりやすいという物理的な難しさに加え、「切削油との化学反応による変色(銅板腐食)」という特有の問題を抱えています。
深穴加工用の高性能な切削油には、摩擦を減らすために硫黄(活性硫黄)が含まれていることが多く、これが銅と反応して製品表面を黒く変色させてしまうのです。
不二新製作所の解決策
当社では銅の加工を積極的に承っています。銅専用の刃先形状を用いた適切な切りくず処理はもちろんのこと、加工後は直ちに独自の洗浄工程と表面処理(ペーパー等による軽微な研磨など、図面指示に応じた対応)を施すことで、銅本来の美しい地肌を保ったまま納品するノウハウを確立しています。
アルミは削りやすい素材と思われがちですが、ガンドリル加工においてはその「柔らかさ」がアダとなります。切りくずがパキッと折れずにリボン状に長く連なってしまい、V字溝の中で詰まって油の供給を遮断し、一瞬にして工具を焼き付かせてしまいます。
不二新製作所の解決策
切削速度(主軸回転数)と送り速度のバランスを極めてシビアに管理します。あえて送り速度をわずかに上げることで切りくずの厚みを増し、強制的にカールさせて分断(チップブレイク)させるという逆転の発想を用いています。
「他社で断られた図面」こそ、私たち不二新製作所の見せ所です。半世紀にわたり蓄積したノウハウと、妥協なき設備投資により、国内最高峰の深穴加工体制を構築しています。
ガンドリル加工やBTA加工は、製品完成までの「一工程」に過ぎない場合がほとんどです。当社は単なる「穴あけ屋」に留まらず、バリューチェーン全体を最適化するソリューションを提供しています。

代表の乙間が兼務する関連法人「株式会社無双」(特殊溶接・製缶・板金加工)との強力な連携により、以下のような複合案件を図面1枚で完結させることが可能です。
別々の業者に発注する手間、図面を二度引く労力、そして無駄な輸送コストとリードタイムを劇的に削減します。
BtoB製造業の性質上、機密保持契約(NDA)により製品写真をお見せできないケースが多数存在します。しかし、当社の限界突破の歴史は「数値スペック」が雄弁に物語ります。以下は、当社が手がけた難易度の高い加工実績の一部です。
| 材質 | 加工サイズ | 加工工法 | 技術的特記事項 |
|---|---|---|---|
| アルミ合金 | φ1.8mm × 深さ100mm | ガンドリル | 「匠」受賞記念サンプル。穴と穴の間の肉厚をわずか0.4mm(ピッチ2.2mm)に保ち、ドリルの曲がりを0.05mm以内に抑制する超精密直進加工を実現。 |
| SCM440 調質材 | 外径φ142 × 長さ330mm | BTA + ガンドリル + 旋盤 | 中心にφ40のBTA貫通加工後、CNC複合旋盤で外径加工。さらに周辺にφ20のガンドリル貫通穴を6ヶ所設ける複合ワンストップ加工。 |
| ハステロイ C276 | φ5.0mm × 深さ200mm | ガンドリル | 極めて加工硬化しやすい超耐熱合金。独自の工具刃先研磨と低速・高送りの特殊パラメータ設定により、工具折損ゼロで量産化。 |
| チタン合金 | φ12.0mm × 深さ450mm | ガンドリル | 切りくずの引火リスクと溶着を伴う難削材。高圧クーラントの流量制御と、チタン専用の極圧添加剤配合により安定した面粗度を確保。 |
ガンドリルで加工できる最大の深さはどれくらいですか?
穴径によりますが、一般的な目安として「穴径の100倍(L/D=100)」までの深穴加工が可能です。例えばφ10mmであれば深さ1000mmの加工実績がございます。条件により限界は変動するため、まずは図面にてご相談ください。
アクリルやテフロンなどの樹脂にもガンドリル加工は可能ですか?
はい、可能です。PEEK、PTFE(フッ素樹脂)、POM(ポリアセタール)、アクリルなど各種エンプラ・樹脂材への深穴加工実績も豊富にございます。樹脂特有の熱による溶けや膨張を防ぐ加工条件で対応します。
材料の手配から、溶接・仕上げまで一貫してお願いできますか?
もちろんです。不二新製作所では材料調達から、ガンドリル・BTA加工、CNC旋盤加工に対応しています。さらに、関連企業である「株式会社無双」との連携により、高度な溶接・製缶・アッセンブリ(組み立て)までを図面1枚で完結させるワンストップ体制を整えています。