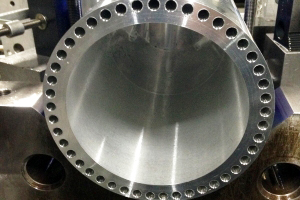
ガンドリル加工とは
このガンドリルとは、「ガンドリル」の文字通り、元来は小銃や猟銃など銃の穴をあけるために開発されたことから名付けられました。深穴をこのガンドリル以外の通常ドリル加工でしよう…


ガンドリル深穴加工や通常のドリル加工は、金属や他の材料を穴あけする際に使用される加工方法ですが、その加工手法と特徴には大きな違いがあります。例えば、加工目的や対象とする深さ、加工精度、加工効率などです。
 通常のドリル加工は、比較的浅い深さの穴を効率的に加工することが得意です。一方で、ガンドリル深穴加工は、その名の通り、非常に深い穴の加工に適しています。ガンドリルは、長い軸に対して非常に細い刃を持つ構造となっており、深い穴に対しても剛性を保ちながら安定して加工できるように設計されています。
当社が得意とする、ガンドリルは深穴・細穴・精密を対象とした加工です。角材や板材や特殊形状物へのガンドリル、PCDといった深穴のガンドリルやBTAなど、下記以外にも、協力工場ネットワークによってさまざまな加工に対応が可能です。

このガンドリルとは、「ガンドリル」の文字通り、元来は小銃や猟銃など銃の穴をあけるために開発されたことから名付けられました。深穴をこのガンドリル以外の通常ドリル加工でしよう…
 ガンドリル深穴加工は、高い加工精度と円筒度を実現できる特徴があります。ガンドリルの専用設計により、加工時の振動や歪みを最小限に抑えることができます。これに対して、通常のドリル加工は、深穴加工には適していないため、長い穴を加工する際には円筒度や直進性に若干の誤差が生じる可能性があります。
弊社のガンドリルマシンは直進性が優れており、高精度の深穴加工が実現できます。直進度は150mmの長さで0.01mm以下、心ずれ精度は、150mmの長さで0.2mm以下が可能。φ10mmの穴を1000mmの深さであける際、芯ずれを0.3mm以下に抑えられます。(条件によって変動あり)
 ガンドリル深穴加工では、切削油や冷却液を刃先に供給することで、加工時の摩擦を減らし、加工精度を向上させることができます。これにより、長時間にわたる深穴加工においても加工熱を抑え、加工品質を保つことができます。一方で、通常のドリル加工では、加工精度を維持するために十分な冷却や切削油の供給が困難な場合があります。
「ガンドリル」はガンドリルの先端からポンプで高圧の切削油を噴射し回転を行うことで、深穴や細穴加工時に出る切屑を回転するシャンクの外側のV溝をとおして外部に吹き飛ばす性能を持っており、内径を傷つけずに加工することが可能です。ガンドリルは速度と送りの調整が重要なポイントで、高精度な前加工と切削条件の調整などが大きなポイントになり、熟練度が高いとよりきれいな加工をする事が可能です。
 ガンドリルは、専用のチップ設計により、切削時の挙動を最適化しています。これにより、加工中の振動や歪みを最小限に抑えることができます。また、ガンドリルは、刃先が中心軸に対して非常に近い位置にあるため、バランスが取りやすく、高速回転にも対応できます。通常のドリルは、加工対象が深くなるほどバランスが崩れやすく、高速回転には向いていません。
極限の深さや公差、難削材加工でお困りですか?
手配から溶接まで、最適をご提案いたします。
図面データで直接見積も歓迎です。